श्रेणियाँ
नया ब्लॉग
कमर्शियल पॉपकॉर्न निर्माण में पॉपकॉर्न का असमान प्रसार एक आम गुणवत्ता की समस्या है। एक ही उत्पादन चक्र के दौरान, कुछ दाने बड़े, स्पंजी टुकड़ों में फैल सकते हैं जबकि अन्य छोटे, घने, आंशिक रूप से फूले हुए या पूरी तरह से बिना फूले हुए रह जाते हैं। एक पॉपकॉर्न फैक्ट्री के लिए, यह असंगति केवल उत्पाद की उपस्थिति से अधिक को प्रभावित करती है। यह पॉपिंग यील्ड को भी कम कर सकती है, कच्चे माल की बर्बादी को बढ़ा सकती है, फ्लेवर कोटिंग के दौरान कठिनाइयाँ पैदा कर सकती है, और तैयार उत्पाद की गुणवत्ता को नियंत्रित करना कठिन बना सकती है।
कमर्शियल निर्माण में असमान पॉपकॉर्न प्रसार का क्या कारण है? सबसे आम कारकों में असंगत दाने की नमी, दाने के आकार और किस्म में अंतर, क्षतिग्रस्त छिलके, अनुपयुक्त भंडारण स्थितियां, असमान हीटिंग, गलत बैच लोडिंग, और अस्थिर प्रोसेसिंग सेटिंग्स शामिल हैं। ये कारक अलग-अलग या एक साथ हो सकते हैं।
समस्या का निदान करने का सबसे अच्छा तरीका पहले कच्चे माल की गुणवत्ता की जांच करना है, फिर पॉपिंग प्रक्रिया और डाउनस्ट्रीम उपकरणों का मूल्यांकन करना है। XFD औद्योगिक पॉपकॉर्न मशीनें और उन निर्माताओं के लिए उत्पादन समाधान प्रदान करता है जिन्हें उच्च आउटपुट स्तरों पर विश्वसनीय प्रोसेसिंग प्रदर्शन की आवश्यकता होती है। हालाँकि, एक अच्छी तरह से डिज़ाइन की गई मशीन को भी लगातार विस्तार प्राप्त करने के लिए उपयुक्त दानों और ठीक से नियंत्रित संचालन स्थितियों की आवश्यकता होती है।
असमान पॉपकॉर्न प्रसार का मतलब है कि समान उत्पादन स्थितियों के तहत संसाधित दाने समान तैयार परिणाम उत्पन्न नहीं करते हैं। एक सुसंगत उत्पाद प्राप्त करने के बजाय, एक बैच में बड़े विस्तारित पॉपकॉर्न, छोटे घने टुकड़े, अनियमित आकार और बिना फूले हुए दानों का मिश्रण हो सकता है।
कमर्शियल निर्माण में, असमान प्रसार आमतौर पर कई तरीकों से दिखाई देता है:
हर दाने का आकार या विस्तार मात्रा बिल्कुल समान नहीं होगी। व्यक्तिगत दानों के बीच प्राकृतिक अंतर मौजूद होते हैं। उत्पादन का लक्ष्य इस भिन्नता को तैयार उत्पाद के लिए आवश्यक गुणवत्ता सीमा के भीतर रखना है।
असमान प्रसार शायद ही कभी किसी एक कारक के कारण होता है। निर्माताओं को कच्चे दानों की स्थिति और उपकरण उन्हें जिस तरह से संसाधित करते हैं, दोनों पर विचार करना चाहिए।
असंगत दाने की नमी
पॉपकॉर्न पॉपिंग प्रक्रिया के लिए नमी आवश्यक है। हीटिंग के दौरान दाने के अंदर का पानी भाप में बदल जाता है, जिससे छिलके को फाड़ने और स्टार्च का विस्तार करने के लिए आवश्यक दबाव पैदा होता है। यदि नमी की मात्रा बहुत कम है, तो कुछ दाने ठीक से पॉप होने के लिए पर्याप्त दबाव उत्पन्न नहीं कर सकते हैं। यदि नमी बहुत अधिक है या एक बैच के भीतर काफी भिन्न होती है, तो पॉपिंग व्यवहार भी कम अनुमानित हो सकता है।
कई कमर्शियल पॉपकॉर्न किस्मों के लिए, 13% से 14.5% के आसपास की नमी सामग्री को आमतौर पर संदर्भ सीमा के रूप में उपयोग किया जाता है। हालाँकि, उपयुक्त लक्ष्य दाने की किस्म और आपूर्तिकर्ता विनिर्देशों पर निर्भर करता है। निर्माताओं को यह नहीं मानना चाहिए कि हर पॉपकॉर्न किस्म बिल्कुल उसी नमी के स्तर पर सबसे अच्छा प्रदर्शन करती है।
दाने के आकार और किस्म में अंतर
दाने का आकार, आकृति, किस्म और भौतिक संरचना यह प्रभावित कर सकती है कि दाने हीटिंग पर कैसे प्रतिक्रिया देते हैं। जब एक बैच में उल्लेखनीय रूप से अलग-अलग दाने के आकार होते हैं, तो हीट ट्रांसफर और पॉपिंग व्यवहार अलग-अलग हो सकते हैं। एक सेटिंग जो एक दाने की किस्म के लिए अच्छी तरह से काम करती है, वह दूसरे के साथ वही परिणाम उत्पन्न नहीं कर सकती है।
निर्माताओं को यह जांचना चाहिए कि आने वाली डिलीवरी सहमत दाने के विनिर्देशों से मेल खाती है या नहीं। यदि कोई आपूर्तिकर्ता कार फैक्ट्री को सूचित किए बिना किस्म या ग्रेड बदलता है, तो मौजूदा उत्पादन सेटिंग्स की समीक्षा करने की आवश्यकता हो सकती है।
क्षतिग्रस्त या कमजोर दाने के छिलके
बाहरी छिलका हीटिंग के दौरान आंतरिक भाप के दबाव को बनाए रखने में मदद करता है। दरारों, भौतिक क्षति, या कमजोर छिलकों वाले दाने सामान्य विस्तार के लिए आवश्यक परिस्थितियों तक पहुंचने से पहले दबाव खो सकते हैं। इसके परिणामस्वरूप छोटे, खराब विस्तारित या अनियमित पॉपकॉर्न हो सकते हैं।
अत्यधिक हैंडलिंग, अनुपयुक्त परिवहन, और खराब भंडारण प्रथाएं क्षतिग्रस्त दानों की संख्या को बढ़ा सकती हैं। इसलिए कच्चे माल के निरीक्षण में नमी के माप के साथ-साथ भौतिक स्थिति भी शामिल होनी चाहिए।
अनुपयुक्त भंडारण स्थितियां
पॉपकॉर्न के दाने भंडारण के दौरान नमी को अवशोषित या खो सकते हैं। बदलती आर्द्रता, संघनन, नम पैकेजिंग, या लंबे समय तक अनुपयुक्त भंडारण के संपर्क में आने से बैचों के बीच या यहां तक कि एक ही बैच के भीतर भी अंतर पैदा हो सकता है।
जब एक नई डिलीवरी के बाद विस्तार की गुणवत्ता अचानक बदल जाती है, तो निर्माताओं को पिछले बैचों के साथ नए दानों के भंडारण इतिहास और नमी रीडिंग की तुलना करनी चाहिए।
पॉपिंग उपकरणों के अंदर असमान हीटिंग
यदि गर्मी लगातार वितरित नहीं की जाती है, तो पॉपिंग चक्र के दौरान दानों को अलग-अलग मात्रा में थर्मल ऊर्जा मिल सकती है। कुछ बहुत जल्दी पॉप हो सकते हैं, जबकि चक्र समाप्त होने से पहले अन्य को पर्याप्त हीटिंग नहीं मिल सकती है।
संभावित कारणों में अस्थिर तापमान नियंत्रण, हीटिंग-सिस्टम की समस्याएं, गलत ऑपरेटिंग सेटिंग्स, या अनुपयुक्त उपकरण लोडिंग शामिल हैं। ऑपरेटरों को यह जांचना चाहिए कि समस्या हर बैच में होती है या केवल किसी विशेष दाने के प्रकार को संसाधित करते समय।
गलत बैच लोडिंग और आंदोलन
पॉपिंग चैंबर में बहुत अधिक दाने लोड करने से हीट ट्रांसफर और दाने की गति प्रभावित हो सकती है। यदि प्रसंस्करण के दौरान दाने ठीक से चलते या वितरित नहीं होते हैं, तो कुछ को दूसरों की तुलना में कम लगातार हीटिंग मिल सकती है।
आंदोलन या सरगर्मी प्रणाली वाले उपकरणों के लिए, ऑपरेटरों को यह जांचना चाहिए कि क्या तंत्र सामान्य रूप से काम कर रहा है और क्या लोडिंग मात्रा मशीन की अनुशंसित ऑपरेटिंग स्थितियों से मेल खाती है।
सबसे प्रभावी तरीका यह है कि एक साथ कई मशीन सेटिंग्स को बदलने से बचा जाए। यदि ऑपरेटर नमी, तापमान, लोडिंग मात्रा और पॉपिंग समय को एक साथ समायोजित करते हैं, तो यह पहचानना मुश्किल हो जाता है कि वास्तव में किस बदलाव से परिणाम में सुधार होता है।
इसके बजाय, निर्माता चरण-दर-चरण नैदानिक प्रक्रिया का पालन कर सकते हैं।
सबसे पहले कच्चे दाने की स्थिति की जाँच करें।
आने वाली खेप में विभिन्न स्थानों से प्रतिनिधि नमूने लें। नमी की मात्रा, दाने के आकार, दृश्य क्षति और बाहरी पदार्थों की जाँच करें। परिणामों की तुलना आपूर्तिकर्ता के विनिर्देशों और पिछली डिलीवरी से करें।
एक नियंत्रित छोटे बैच का पॉपिंग परीक्षण चलाएं।
दाने के एक प्रतिनिधि नमूने का उपयोग करें और मशीन की सेटिंग को एक समान रखें। कच्चे दाने का वजन, पॉपिंग का समय, बिना पॉप हुए दाने की मात्रा और तैयार उत्पाद की दिखावट को रिकॉर्ड करें। यह बाद के परीक्षणों की तुलना करने के लिए एक आधार प्रदान करता है।
हीटिंग सिस्टम का निरीक्षण करें।
जाँच करें कि क्या मशीन आवश्यक परिचालन स्थितियों तक पहुँचती है और उन्हें बनाए रखती है। तापमान रीडिंग, हीटिंग प्रदर्शन और चक्र के दौरान किसी भी असामान्य परिवर्तन की समीक्षा करें। यदि विभिन्न दानों के बैचों में एक ही समस्या दिखाई देती है, तो उपकरण के प्रदर्शन की अधिक बारीकी से जाँच की जानी चाहिए।
लोडिंग और स्टिरिंग (हिलाने) की स्थितियों की समीक्षा करें।
पुष्टि करें कि दाने की मात्रा मशीन की अनुशंसित सीमा के भीतर है। जाँच करें कि क्या दाने अपेक्षा के अनुरूप आगे बढ़ रहे हैं और गर्म हो रहे हैं। असामान्य आवाज़ों, असंगत रूप से हिलाने या यांत्रिक समस्याओं की तलाश करें जो प्रसंस्करण को प्रभावित कर सकती हैं।
बैच के बीच परिणामों की तुलना करें।
अच्छे माने जाने वाले दाने के एक बैच को प्रोसेस करें और खराब विस्तार दिखाने वाले बैच के साथ उसकी तुलना करें। यदि अच्छी गुणवत्ता वाली सामग्री समान मशीन सेटिंग्स के तहत लगातार परिणाम देती है, तो समस्या नए कच्चे माल से संबंधित हो सकती है। यदि दोनों बैचों में समान समस्याएँ दिखाई देती हैं, तो उपकरण या संचालन प्रक्रिया को और अधिक निरीक्षण की आवश्यकता है।
यह तुलना निर्माताओं को पूरी उत्पादन लाइन में अनावश्यक समायोजन किए बिना समस्या के स्रोत की पहचान करने में मदद करती है।
दृश्य निरीक्षण उपयोगी है, लेकिन एक व्यावसायिक कारखाने में विस्तार की समस्याओं का निदान करने के लिए यह पर्याप्त नहीं है। निर्माताओं को मापने योग्य संकेतकों को रिकॉर्ड करना चाहिए ताकि उत्पादन परिणामों की निष्पक्ष रूप से तुलना की जा सके।
निम्नलिखित माप विशेष रूप से उपयोगी हैं:
उदाहरण के लिए, निर्माता निम्नलिखित सूत्र का उपयोग करके बिना पॉप हुए दाने की दर की गणना कर सकते हैं:
बिना पॉप हुए दाने की दर (%) = बिना पॉप हुए दाने का वजन ÷ कुल कच्चे दाने का वजन × 100
यदि कोई परीक्षण 10 kg कच्चे दानों का उपयोग करता है और 0.6 kg बिना पॉप हुआ रहता है, तो बिना पॉप हुए दाने की दर 6% है। यह एक स्पष्ट उदाहरण है। विश्वसनीय तुलना के लिए, निर्माताओं को प्रत्येक परीक्षण के लिए समान नमूना लेने, तौलने और अलग करने की प्रक्रियाओं का उपयोग करना चाहिए।
विस्तार की मात्रा को भी एक सुसंगत कंटेनर और भरने की विधि का उपयोग करके मापा जाना चाहिए। ऑपरेटरों को विभिन्न कंटेनर आकारों या विभिन्न बैठने की प्रक्रियाओं के साथ मापे गए परिणामों की तुलना करने से बचना चाहिए।
यह उत्पादन प्रबंधकों के लिए सबसे महत्वपूर्ण प्रश्नों में से एक है। वास्तविक कारण की पहचान किए बिना उपकरणों को बदलना या मशीन की सेटिंग बदलना समय और पैसा बर्बाद कर सकता है।
निम्नलिखित तुलना संभावित स्रोत को सीमित करने में मदद कर सकती है:
| देखी गई समस्या | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| नई डिलीवरी के बाद विस्तार में बदलाव | दाने की नमी या किस्म में अंतर | नमी, आकार और आपूर्तिकर्ता के विनिर्देशों की तुलना करें |
| कई बैचों में बिना फूले दानों की उच्च दर | तापन की स्थिति या अनुचित संचालन सेटिंग्स | तापन के प्रदर्शन और पॉपिंग चक्र की समीक्षा करें |
| कुछ दाने दूसरों की तुलना में बहुत छोटे होते हैं | दाने का आकार, नमी में बदलाव, या असमान गर्मी का संपर्क | कच्चे माल के नमूनों और दाने की गति की जाँच करें |
| उत्पादन पारियों के बीच परिणाम बदलते हैं | विभिन्न संचालन सेटिंग्स या लोडिंग अभ्यास | ऑपरेटर के रिकॉर्ड और मशीन की सेटिंग्स की तुलना करें |
| पहले विश्वसनीय रहे दानों के साथ भी फैलाव खराब है | उपकरण या प्रक्रिया के प्रदर्शन में समस्या | तापन, हिलाने की क्रिया और मशीन की स्थिति का निरीक्षण करें |
ये निदान के शुरुआती बिंदु हैं, अंतिम निष्कर्ष नहीं। कई कारक समान लक्षण पैदा कर सकते हैं। ज्ञात कच्चे माल और प्रभावित बैच के बीच एक नियंत्रित तुलना आमतौर पर केवल दिखावे पर भरोसा करने से अधिक उपयोगी होती है।
औद्योगिक पॉपकॉर्न उपकरण बार-बार दोहराई जाने वाली प्रसंस्करण स्थितियों को बनाए रखने में महत्वपूर्ण भूमिका निभाते हैं। एक उपयुक्त मशीन को दाने के प्रकार, बैच के आकार, तापन विधि और आवश्यक उत्पादन आउटपुट से मेल खाना चाहिए।
औद्योगिक पॉपकॉर्न मशीन का मूल्यांकन करते समय, निर्माताओं को निम्नलिखित पर विचार करना चाहिए:
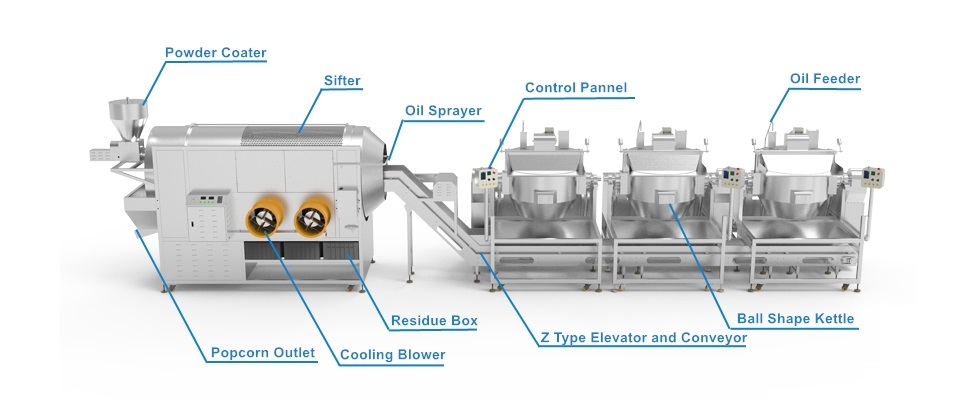
XFD फ़ैक्टरी अनुप्रयोगों के लिए औद्योगिक इलेक्ट्रोमैग्नेटिक पॉपकॉर्न उत्पादन उपकरण प्रदान करता है। इसके उत्पादन-लाइन विकल्प पॉपिंग मशीनों को तेल फीडिंग, कन्वेइंग, कूलिंग और कोटिंग उपकरणों के साथ एकीकृत कर सकते हैं। उदाहरण के लिए, XFD industrial popcorn production and coating lineइलेक्ट्रोमैग्नेटिक तापन तकनीक का उपयोग करती है और निर्दिष्ट विन्यास के लिए लगभग 60–80 किग्रा/घंटा की क्षमता के साथ सूचीबद्ध है।
वह आंकड़ा संदर्भित प्रणाली पर लागू होता है और इसे हर XFD मशीन के आउटपुट के रूप में नहीं माना जाना चाहिए। वास्तविक उत्पादन चयनित विन्यास, कच्चे माल, उत्पाद आवश्यकताओं और संचालन की स्थिति पर निर्भर करता है।

असमान फैलाव की पहचान यथासंभव शीघ्र की जानी चाहिए, आदर्श रूप से पॉपिंग चरण के तुरंत बाद। हालांकि, निर्माताओं को डाउनस्ट्रीम प्रक्रिया का भी निरीक्षण करना चाहिए क्योंकि उत्पाद का खराब रख-रखाव किसी मौजूदा गुणवत्ता समस्या को अधिक ध्यान देने योग्य बना सकता है।
पॉपिंग के बाद, पॉपकॉर्न में बिना फूले दाने, छोटे टुकड़े और अन्य अवांछित सामग्रियां हो सकती हैं। यदि इन सामग्रियों को ठीक से अलग नहीं किया जाता है, तो वे तैयार उत्पाद के स्वरूप और एकरूपता को प्रभावित कर सकती हैं।
बाद के प्रसंस्करण से पहले कूलिंग भी महत्वपूर्ण है। नुस्खा और प्रक्रिया की स्थिति के आधार पर, अनुचित तापमान पर कोटिंग चरण में प्रवेश करने वाला पॉपकॉर्न कोटिंग के प्रदर्शन को प्रभावित कर सकता है। एक ठीक से मेल खाने वाला कूलिंग और फ़िल्टरिंग चरण उत्पाद को आगे की हैंडलिंग के लिए तैयार करने में मदद करता है।
XFD की rotating drum cooling and filtering machineपॉपकॉर्न को ठंडा करने और छोटी अवांछित सामग्रियों को अलग करने के लिए डिज़ाइन की गई है। इसके प्रदर्शन का मूल्यांकन वास्तविक उत्पादन दर, उत्पाद विशेषताओं और आवश्यक पृथक्करण परिणामों के अनुसार किया जाना चाहिए।
स्वादिष्ट पॉपकॉर्न बनाने वाले निर्माताओं के लिए, अगला कदम यह जांचना है कि क्या कोटिंग सिस्टम पॉप किए गए उत्पाद के वास्तविक आकार और स्थिति को संभाल सकता है। XFD की औद्योगिक पॉपकॉर्न कोटिंग मशीनें विभिन्न फ्लेवरिंग और कोटिंग अनुप्रयोगों के लिए विकल्प प्रदान करती हैं।
यह याद रखना महत्वपूर्ण है कि कूलिंग और फ़िल्टरिंग उपकरण खराब कर्नल विस्तार को ठीक नहीं कर सकते हैं। ये मशीनें पॉपिंग के बाद उत्पाद को प्रबंधित करने में मदद करती हैं। असमान विस्तार के मूल कारण को अभी भी कच्चे माल या पॉपिंग चरण में संबोधित करने की आवश्यकता है।
एक बार कारण की पहचान हो जाने के बाद, कारखानों को एक दोहराए जाने योग्य उत्पादन और निरीक्षण दिनचर्या स्थापित करनी चाहिए। उद्देश्य केवल एक खराब बैच को ठीक करना नहीं है, बल्कि उसी समस्या के दोबारा होने की संभावना को कम करना है।
निम्नलिखित अभ्यास एकरूपता में सुधार करने में मदद कर सकते हैं:
निर्माताओं को विभिन्न कर्नल किस्मों के लिए अलग-अलग उत्पादन रिकॉर्ड भी बनाने चाहिए। इससे यह पहचानना आसान हो जाता है कि किन कच्चे माल को अलग-अलग ऑपरेटिंग सेटिंग्स की आवश्यकता होती है और अनावश्यक कोशिशों और त्रुटियों को कम किया जाता है।
एक नए पॉपकॉर्न कारखाने की योजना बनाने या मौजूदा सुविधा को अपग्रेड करने वाले व्यवसायों के लिए, उपकरण चयन में मशीन की रेटेड क्षमता से अधिक पर विचार करना चाहिए। यदि कच्चे माल की फीडिंग, कूलिंग, कोटिंग और पैकेजिंग ठीक से मेल नहीं खाती हैं, तो हाई-आउटपुट पॉपिंग मशीन स्वचालित रूप से लगातार तैयार पॉपकॉर्न नहीं देगी।
उत्पादन लाइन चुनने से पहले, खरीदारों को निम्नलिखित जानकारी तैयार करनी चाहिए:
XFD के साथ किसी प्रोजेक्ट पर चर्चा करते समय, ये विवरण प्रदान करने से आपूर्तिकर्ता को उपयुक्त मशीन कॉन्फ़िगरेशन का मूल्यांकन करने में मदद मिल सकती है। XFD की उपकरण श्रृंखला में व्यक्तिगत मशीनें और एकीकृत उत्पादन समाधान शामिल हैं, जिससे निर्माताओं को अपनी वर्तमान उत्पादन आवश्यकताओं के साथ-साथ भविष्य के विस्तार पर विचार करने की अनुमति मिलती है।
पूर्ण कार्यप्रवाह की आवश्यकता वाले कारถานों के लिए, सही व्यवस्था को प्रत्येक मशीन को एक स्वतंत्र इकाई के रूप में मानने के बजाय पॉपिंग, सामग्री स्थानांतरण, कूलिंग, फ्लेवरिंग और पैकिंग का समन्वय करना चाहिए। आप उत्पादन प्रक्रिया के अंतिम चरण की योजना बनाते समय XFD के popcorn packaging equipment का भी पता लगा सकते हैं।
असममित पॉपकॉर्न विस्तार का सबसे आम कारण क्या है?
असंगत कर्नेल नमी महत्वपूर्ण कारणों में से एक है, लेकिन कर्नेल की किस्म, आकार, छिलके की क्षति, भंडारण की स्थिति, हीटिंग स्थिरता और गलत लोडिंग भी विस्तार को प्रभावित कर सकती है। समाधान तय करने से पहले निर्माताओं को कच्चे माल की गुणवत्ता और मशीन के प्रदर्शन की जांच करनी चाहिए।
एक ही बैच में कुछ पॉपकॉर्न कर्नेल क्यों पॉप होते हैं जबकि अन्य अनपॉपेड रहते हैं?
कर्नेल में अलग-अलग नमी का स्तर, आकार, छिलके की स्थिति या गर्मी का संपर्क हो सकता है। ये अंतर उन्हें अलग-अलग समय पर आवश्यक पॉपिंग स्थितियों तक पहुँचने का कारण बन सकते हैं। कच्चे कर्नेल का नमूना लेने और पॉपिंग चक्र की समीक्षा करने से कारण की पहचान करने में मदद मिल सकती है।
क्या कर्नेल की नमी पॉपकॉर्न के विस्तार को प्रभावित करती है?
हाँ। गर्म करने के दौरान कर्नेल के अंदर की नमी भाप का दबाव पैदा करती है। बहुत कम नमी से कम विस्तार या बिना पॉप हुए कर्नेल हो सकते हैं, जबकि अत्यधिक या असमान नमी पॉपिंग प्रदर्शन को कम पूर्वानुमानित बना सकती है। विशिष्ट कर्नेल विविधता के लिए उपयुक्त नमी सीमा की पुष्टि की जानी चाहिए।
निर्माता पॉपकॉर्न विस्तार स्थिरता को कैसे माप सकते हैं?
निर्माता विस्तार मात्रा, बिना पॉप हुए कर्नेल की दर, तैयार पॉपकॉर्न आकार वितरण और बैच-दर-बैच उत्पादन परिणामों की तुलना कर सकते हैं। समान नमूना लेने और मापने के तरीकों का उपयोग करने से ये संकेतक गुणवत्ता नियंत्रण के लिए अधिक उपयोगी हो जाते हैं।
क्या हीटिंग तापमान बढ़ाने से असमान पॉपकॉर्न विस्तार की समस्या हल हो सकती है?
ज़रूरी नहीं। कारण की पहचान किए बिना तापमान बढ़ाने से जलना या अत्यधिक प्रसंस्करण हो सकता है। नियंत्रित समायोजन करने से पहले निर्माताओं को पहले कर्नेल की नमी, लोडिंग मात्रा, हीटिंग प्रदर्शन और पॉपिंग समय की जांच करनी चाहिए।
क्या एक औद्योगिक पॉपकॉर्न मशीन सभी बिना पॉप हुए कर्नेल को खत्म कर सकती है?
नहीं। कर्नेल और कच्चे माल की गुणवत्ता में प्राकृतिक अंतर का मतलब है कि कुछ भिन्नता बनी रह सकती है। एक उपयुक्त औद्योगिक मशीन, सुसंगत कच्चा माल और ठीक से नियंत्रित परिचालन स्थिति बिना पॉप हुए कर्नेल को कम करने में मदद कर सकती है, लेकिन पूर्ण खात्मे की उम्मीद नहीं की जानी चाहिए।
पॉपिंग के बाद पॉपकॉर्न को ठंडा और फ़िल्टर क्यों किया जाना चाहिए?
कूलिंग पॉपकॉर्न को बाद के प्रसंस्करण के लिए तैयार करने में मदद करती है, जबकि फ़िल्टरिंग बिना पॉप हुए कर्नेल, छोटे टुकड़ों और अन्य अवांछित सामग्रियों को अलग करने में मदद करती है। ये चरण उत्पाद हैंडलिंग में सुधार करते हैं और कोटिंग या पैकेजिंग से पहले स्थिरता बनाए रखने में मदद करते हैं।
जब विस्तार की गुणवत्ता अचानक असंगत हो जाए तो कारखाने को क्या करना चाहिए?
वर्तमान कच्चे माल के बैच की तुलना पहले के विश्वसनीय बैच से करके शुरुआत करें। नमी, कर्नेल के आकार और भौतिक स्थिति की जाँच करें, फिर एक नियंत्रित पॉपिंग परीक्षण चलाएं। यदि दोनों बैचों में समान समस्याएँ दिखाई देती हैं, तो हीटिंग सिस्टम, लोडिंग मात्रा, सरगर्मी तंत्र और ऑपरेटिंग सेटिंग्स का निरीक्षण करें।
औद्योगिक पॉपकॉर्न मशीन का कोटेशन अनुरोध करते समय खरीदारों को क्या जानकारी प्रदान करनी चाहिए?
खरीदारों को kg/h में लक्षित आउटपुट, कर्नेल विविधता और विनिर्देशों, वांछित पॉपकॉर्न उत्पादों, कोटिंग आवश्यकताओं, स्वचालन प्राथमिकताओं, कारखाने के स्थान और विद्युत आपूर्ति प्रदान करनी चाहिए। यह जानकारी आपूर्तिकर्ता को वास्तविक उत्पादन प्रक्रिया से मेल खाने वाले उपकरणों की अनुशंसा करने में मदद करती है।
असममित पॉपकॉर्न विस्तार को मशीन सेटिंग्स में बार-बार समायोजन करने के बजाय एक व्यवस्थित निदान के माध्यम से सबसे अच्छी तरह से हल किया जाता है। कर्नेल की गुणवत्ता की जांच करके, नमी को मापकर, पॉपिंग प्रदर्शन का परीक्षण करके और उपकरण संचालन की समीक्षा करके, निर्माता असंगति के मुख्य स्रोत की पहचान कर सकते हैं और रोके जा सकने वाले उत्पादन घाटे को कम कर सकते हैं।
उत्पादन स्थिरता में सुधार करने या अपनी विनिर्माण क्षमता का विस्तार करने की योजना बना रहे कारखानों के लिए, XFD Popcorn विभिन्न उत्पादन आवश्यकताओं के लिए औद्योगिक पॉपकॉर्न मशीनें और एकीकृत उपकरण समाधान प्रदान करता है। सही उपकरण कॉन्फ़िगरेशन, सुसंगत कच्चे माल और प्रभावी प्रक्रिया नियंत्रण के साथ मिलकर, निर्माताओं को अधिक अनुमानित पॉपकॉर्न उत्पादन संचालन बनाने में मदद करता है।
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
यदि आप किसी भी xfd उत्पाद में रुचि रखते हैं, तो कृपया हमें एक संदेश छोड़ दें, हम जल्द ही आपको जवाब देंगे।
कॉपीराइट © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..सभी अधिकार सुरक्षित.
 हिंदी
 English
 Deutsch
 русский
 español
 português
 Nederlands
 العربية


