श्रेणियाँ
नया ब्लॉग
एक पॉपकॉर्न कारखाने के लिए, 100 kg/h की रेटेड उत्पादन लाइन आठ घंटे की शिफ्ट के दौरान आवश्यक रूप से 800 kg तैयार पॉपकॉर्न का उत्पादन नहीं करती है। सफाई, उत्पाद बदलाव, उपकरण रुकावटें, सीजनिंग और पैकेजिंग, ये सभी कारखाने से निकलने वाले बिक्री योग्य उत्पाद की मात्रा को कम कर सकते हैं।
पॉपकॉर्न उत्पादन दक्षता का मूल्यांकन करते समय रेटेड क्षमता और वास्तविक उत्पादन के बीच का अंतर आवश्यक है। निर्माताओं को यह समझने की आवश्यकता है कि न केवल मशीन को कितना पॉपकॉर्न produzir करने के लिए डिज़ाइन किया गया है, बल्कि यह भी कि सामान्य संचालन स्थितियों के तहत पूरी उत्पादन लाइन कितना तैयार उत्पाद वितरित कर सकती है।
रेटेड क्षमता परिभाषित संचालन स्थितियों के तहत किसी मशीन या उत्पादन लाइन के लिए निर्दिष्ट उत्पादन है। वास्तविक उत्पादन उत्पाद की वह मात्रा है जो कारखाना वास्तव में एक मापी गई अवधि के दौरान पैदा करता है। इन आंकड़ों की तुलना करके, पॉपकॉर्न निर्माता उत्पादन घाटे की पहचान कर सकते हैं, उपकरण के प्रदर्शन का मूल्यांकन कर सकते हैं, और स्वचालन तथा क्षमता विस्तार के बारे में बेहतर निर्णय ले सकते हैं।
नए उपकरणों की योजना बनाने वाले कारखानों के लिए, XFD औद्योगिक पॉपकॉर्न उत्पादन उपकरण प्रदान करता है जिसे विभिन्न निर्माण आवश्यकताओं के लिए डिज़ाइन किया गया है, जिसमें इलेक्ट्रोमैग्नेटिक पॉपिंग सिस्टम और हॉट-एयर प्रोडक्शन लाइनें शामिल हैं।
रेटेड क्षमता एक विशेष मशीन कॉन्फ़िगरेशन से जुड़ी उत्पादन दर का वर्णन करती है। वास्तविक उत्पादन यह मापता है कि उपकरण और उसके संचालक वास्तविक उत्पादन में क्या हासिल करते हैं।
उदाहरण के लिए, 80 kg/h रेटेड पॉपकॉर्न उत्पादन लाइन की अपनी रेटेड दर पर निरंतर उत्पादन के आठ घंटों में 640 kg की सैद्धांतिक आउटपुट होती है। हालाँकि, सफाई, स्वाद परिवर्तन, सामग्री की पूर्ति और अस्थायी रुकावटों के कारण कारखाना उसी निर्धारित शिफ्ट के दौरान केवल 520 kg तैयार पॉपकॉर्न का उत्पादन कर सकता है।
इस उदाहरण में, रेटेड आउटपुट 640 kg है, जबकि वास्तविक आउटपुट 520 kg है। अंतर 120 kg है।
यह पुष्टि करना भी महत्वपूर्ण है कि निर्माता की क्षमता विनिर्देश क्या मापता है। उपकरण और उद्धरण के आधार पर, यह आंकड़ा पॉप किए गए पॉपकॉर्न, लेपित पॉपकॉर्न, या किसी अन्य उत्पादन चरण को संदर्भित कर सकता है। माप के आधार की पुष्टि होने तक कारखाने को विभिन्न क्षमता के आंकड़ों की तुलना नहीं करनी चाहिए।
एक नए बड़े पैमाने पर पॉपकॉर्न उत्पादन और कोटिंग लाइन का मूल्यांकन करते समय, खरीदारों को रेटेड आउटपुट, परीक्षण के लिए उपयोग किए जाने वाले उत्पाद और नुस्खा, और अपनी स्वयं की संचालन स्थितियों के तहत अपेक्षित तैयार-उत्पाद आउटपुट के लिए पूछना चाहिए।
उत्पादन दक्षता का मूल्यांकन करने का सबसे सरल तरीका समान अवधि में वास्तविक आउटपुट की तुलना रेटेड आउटपुट से करना है। दोनों आंकड़ों में समान उत्पाद चरण, माप की इकाई और समय आधार का उपयोग किया जाना चाहिए।
उत्पादन दक्षता सूत्र:
उत्पादन दक्षता (%) = वास्तविक आउटपुट ÷ रेटेड आउटपुट × 100%
मान लीजिए कि एक पॉपकॉर्न उत्पादन लाइन की रेटेड क्षमता 80 kg/h है और यह आठ घंटे की निर्धारित शिफ्ट के दौरान संचालित होती है।
पहला चरण: रेटेड आउटपुट की गणना करें।
80 kg/h × 8 घंटे = 640 kg
दूसरा चरण: वास्तविक आउटपुट दर्ज करें।
मान लीजिए कि कारखाना शिफ्ट के दौरान 520 kg तैयार पॉपकॉर्न का उत्पादन करता है।
तीसरा चरण: उत्पादन दक्षता की गणना करें।
520 kg ÷ 640 kg × 100% = 81.25%
इस उदाहरण के लिए उत्पादन दक्षता निर्धारित शिफ्ट पर रेटेड आउटपुट के मुकाबले मापने पर 81.25% है।
यह एक सरलीकृत आउटपुट-आधारित संकेतक है, समग्र उपकरण प्रभावशीलता (OEE) का सार्वभौमिक माप नहीं है। यह उपलब्धता, संचालन गति, या उत्पाद गुणवत्ता को स्वतंत्र रूप से नहीं मापता है। जो कारखाने अधिक विस्तृत प्रदर्शन विश्लेषण चाहते हैं, उन्हें इन कारकों को अलग से ट्रैक करना चाहिए।
एक उपयोगी उत्पादन रिपोर्ट को यह दिखाना चाहिए कि सैद्धांतिक उत्पादन लक्ष्य वास्तविक उत्पादित मात्रा और शिफ्ट के दौरान खोए गए समय के साथ कैसे तुलना करता है।
| उत्पादन मीट्रिक | उदाहरण |
|---|---|
| रेटेड उत्पादन क्षमता | 80 kg/h |
| निर्धारित उत्पादन समय | 8 घंटे |
| सैद्धांतिक आउटपुट | 640 kg |
| वास्तविक तैयार उत्पादन | 520 kg |
| उत्पादन-आधारित उत्पादन दक्षता | 81.25% |
| उत्पादन अंतर | 120 kg |
120 kg का अंतर स्वचालित रूप से यह अर्थ नहीं निकालता है कि मशीन कम प्रदर्शन कर रही है। कारखाने को यह जांचने की आवश्यकता है कि क्या यह अंतर नियोजित सफाई, अनियोजित डाउनटाइम, उत्पाद परिवर्तन, पॉपिंग हानि, या आगे की लाइन में किसी बाधा के कारण है।
उदाहरण के लिए, पॉपिंग मशीन कोटिंग या कूलिंग उपकरण की तुलना में अधिक तेजी से पॉपकॉर्न का उत्पादन करने में सक्षम हो सकती है। इस मामले में, अकेले पॉपर की रेटेड क्षमता बढ़ाने से आवश्यक रूप से तैयार उत्पादन में सुधार नहीं होगा।
यही कारण है कि निर्माताओं को केवल एक मशीन के अधिकतम रेटेड आउटपुट पर भरोसा करने के बजाय, औद्योगिक पॉपकॉर्न उपकरणों की तुलना करते समय पूरी प्रक्रिया का मूल्यांकन करना चाहिए।
कई परिचालन स्थितियां रेटेड क्षमता और वास्तविक आउटपुट के बीच अंतर पैदा कर सकती हैं। इन कारकों को रिकॉर्ड करने से कारखाने के प्रबंधकों को यह पहचानने में मदद मिलती है कि उत्पादन का समय और तैयार उत्पाद कहाँ नष्ट हो रहे हैं।
उपकरण डाउनटाइम: अप्रत्याशित रुकावटें, विद्युत संबंधी समस्याएं, रखरखाव, और उपकरण समायोजन उत्पादन में बाधा डालते हैं। एक पूरी शिफ्ट के दौरान छोटी रुकावटें भी जमा हो सकती हैं।
पॉपिंग चक्र का समय: कर्नल्स को लोड करने, केतली को गर्म करने, पॉपिंग पूरी करने, उत्पाद को बाहर निकालने और अगले बैच की तैयारी के लिए आवश्यक समय प्रति घंटे के आउटपुट को प्रभावित करता है। विभिन्न ताप प्रौद्योगिकियों और मशीन विन्यासों में अलग-अलग चक्र समय हो सकते हैं।
सामग्री की पुनःपूर्ति: ऑपरेटरों को मक्का के कर्नल्स, तेल, चीनी और अन्य सामग्रियों की एक विश्वसनीय आपूर्ति की आवश्यकता होती है। पुनःपूर्ति में देरी अन्यथा उत्पादक लाइन को बाधित कर सकती है।
स्वाद परिवर्तन और सफाई: कारमेल, पनीर, चॉकलेट और अन्य पॉपकॉर्न किस्मों के बीच स्विच करने के लिए सफाई और समायोजन की आवश्यकता हो सकती है। आवश्यक समय नुस्खा, उपकरण डिजाइन और उत्पादन प्रक्रियाओं पर निर्भर करता है।
कोटिंग और कूलिंग सीमाएं: यदि कोटिंग ड्रम, कूलिंग कन्वेयर, या सीजनिंग उपकरण पॉपिंग चरण के साथ तालमेल नहीं रख पाते हैं, तो पॉपकॉर्न को इंतजार करना पड़ सकता है।
पैकेजिंग गति: यदि बैग भरना, तौलना, सील करना, या पैकिंग अपस्ट्रीम उपकरणों की तुलना में अधिक धीरे-धीरे संचालित होता है, तो पैकेजिंग स्टेशन से पहले तैयार पॉपकॉर्न जमा हो सकता है।
उत्पाद गुणवत्ता नुकसान: बिना फटे कर्नल्स, जला हुआ पॉपकॉर्न, असंगत कोटिंग और क्षतिग्रस्त उत्पाद मशीन के चलते रहने पर भी बिक्री योग्य आउटपुट को कम कर सकते हैं।
इन कारकों को जहां तक संभव हो अलग से दर्ज किया जाना चाहिए। अन्यथा, कोई कारखाना यह जाने बिना कि मुख्य समस्या पॉपिंग प्रक्रिया, सामग्री की आपूर्ति, डाउनस्ट्रीम उपकरण, या उत्पाद की गुणवत्ता है, कम आउटपुट देख सकता है।
औद्योगिक पॉपकॉर्न निर्माण में, उत्पादन दक्षता इस बात पर निर्भर करती है कि विभिन्न प्रसंस्करण चरण कितनी अच्छी तरह एक साथ काम करते हैं। यदि कूलिंग, कोटिंग, कन्वेइंग, या पैकेजिंग एक बाधा बन जाती है, तो एक तेज़ पॉपकॉर्न मशीन अपनी पूरी क्षमता प्रदान नहीं कर सकती है।
निम्नलिखित छवि औद्योगिक पॉपकॉर्न उत्पादन और कोटिंग लाइन में मुख्य उपकरणों को दर्शाती है, जिसमें पॉपिंग सिस्टम, सामग्री खिलाने वाले घटक, कोटिंग उपकरण और कन्वेयर शामिल हैं।
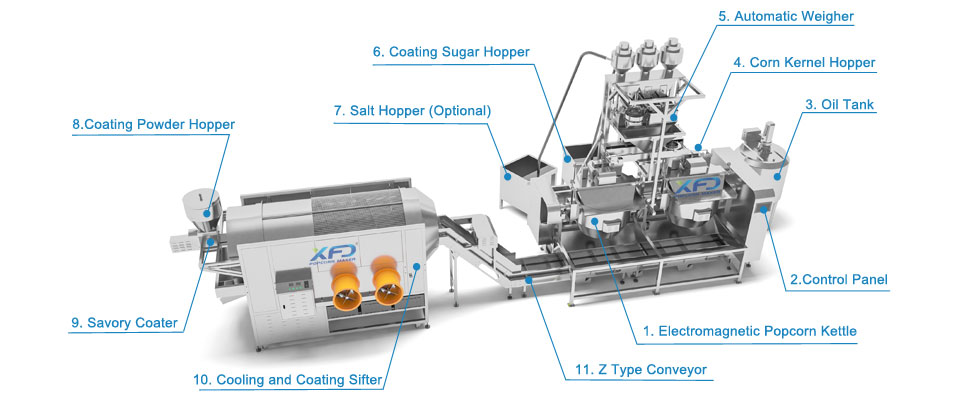
एक एकीकृत उत्पादन प्रणाली कई कार्यों का समन्वय कर सकती है, जिनमें शामिल हैं:
XFD का प्रकाशित स्वचालित बैच पॉपकॉर्न उत्पादन लाइन विद्युत चुम्बकीय हीटिंग का उपयोग करता है और इसमें तेल खिलाने, कन्वेइंग, कूलिंग और कोटिंग के लिए उपकरण शामिल हैं। XFD इस विशेष विन्यास के लिए लगभग 60-80 kg/h की क्षमता सूचीबद्ध करता है।
यह विन्यास उपकरण चयन के लिए एक उपयोगी संदर्भ है, लेकिन इसे वास्तविक कारखाने के आउटपुट की गारंटी के रूप में नहीं माना जाना चाहिए। अंतिम उत्पादन चयनित विन्यास, नुस्खा, परिचालन स्थितियों और संपूर्ण प्रसंस्करण प्रणाली की क्षमता पर निर्भर करता है।
उच्च उत्पादन आवश्यकताओं वाले कारखाने गर्म हवा उत्पादन प्रणालियों की भी तुलना कर सकते हैं, जिन्हें बड़े उत्पादन लक्ष्यों को पूरा करने के लिए कई पॉपर्स और कैरेमलाइजर्स के साथ कॉन्फ़िगर किया जा सकता है।
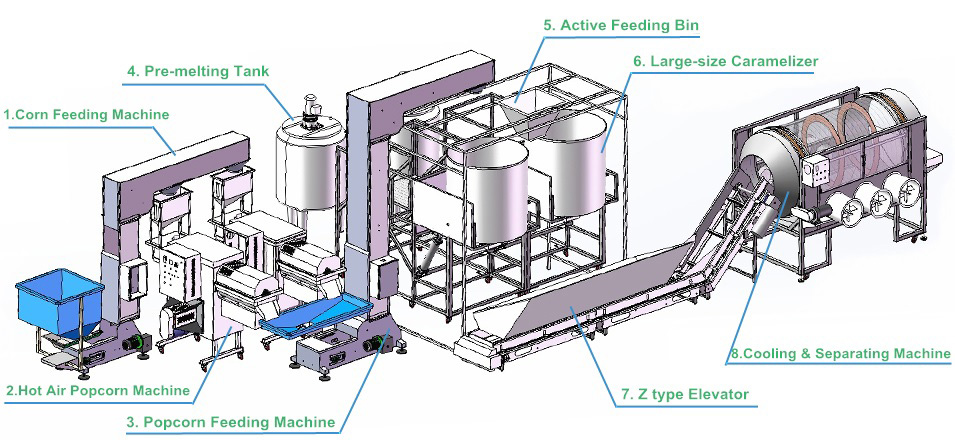
गर्म हवा प्रणाली का मूल्यांकन करने वाले कारखानों के लिए, XFD का औद्योगिक गर्म हवा पॉपर और कैरेमलाइज़र उत्पादन लाइन समीक्षा करने के लिए एक विकल्प है। खरीदारों को प्रस्तावित कॉन्फ़िगरेशन के वास्तविक आउटपुट की पुष्टि करनी चाहिए और यह सुनिश्चित करना चाहिए कि कोटिंग और कूलिंग चरण पॉपिंग उपकरणों के साथ तालमेल बनाए रख सकें।
ऑटोमेशन दोहराए जाने वाले मैनुअल काम को कम करके, उपकरणों के संचालन को समन्वयित करके और अधिक लगातार उत्पादन प्रवाह बनाए रखने में मदद करके उत्पादन दक्षता में सुधार कर सकता है। हालाँकि, वास्तविक सुधार उत्पादन प्रक्रिया और कारखाने की मौजूदा सीमाओं पर निर्भर करता है।
उदाहरण के लिए, स्वचालित तेल फीडिंग मैन्युअल पुनःपूर्ति से जुड़ी रुकावटों को कम कर सकती है। स्वचालित केतली डिस्चार्ज बैच ट्रांसफर को मानक बनाने में मदद कर सकता है, जबकि कन्वेक्टर उत्पादन चरणों के बीच मैन्युअल हैंडलिंग को कम कर सकते हैं।
स्वचालित तापमान नियंत्रण और उत्पादन निगरानी भी ऑपरेटरों को असामान्य स्थितियों की पहचान पहले करने में मदद कर सकते हैं। जब उचित सफाई और रखरखाव प्रक्रियाओं के साथ जोड़ा जाता है, तो ये सुविधाएँ अधिक लगातार संचालन का समर्थन कर सकती हैं।
निम्नलिखित छवि XFD की पूरी तरह से स्वचालित इलेक्ट्रोमैग्नेटिक पॉपकॉर्न उत्पादन और कोटिंग लाइन को दिखाती है। एकीकृत उपकरण लेआउट यह दर्शाता है कि कैसे कई प्रसंस्करण चरणों को एक ही उत्पादन प्रणाली में एक साथ लाया जा सकता है।
फिर भी, ऑटोमेशन हर उत्पादन नुकसान को खत्म नहीं करता है। सामग्री की कमी, स्वाद में बदलाव, पैकेजिंग में देरी और उपकरण रखरखाव अभी भी वास्तविक आउटपुट को प्रभावित करते हैं। एक कारखाने को यह मान लेने के बजाय कि पूरी तरह से स्वचालित लाइन हमेशा अपनी रेटेड क्षमता पर काम करेगी, अपने मौजूदा उत्पादन रिकॉर्ड के मुकाबले अपेक्षित सुधार का मूल्यांकन करना चाहिए।
उपकरण खरीदने से पहले, खरीदारों को यह पुष्टि करनी चाहिए कि कौन सी प्रक्रियाएँ स्वचालित हैं, किन कार्यों के लिए अभी भी ऑपरेटरों की आवश्यकता है, और क्या उद्धृत उत्पादन दर पूरी लाइन पर लागू होती है या केवल किसी विशिष्ट मशीन पर।
एक सुसंगत उत्पादन रिपोर्ट शिफ्ट की तुलना करना, बार-बार होने वाले नुकसान की पहचान करना और यह मूल्यांकन करना आसान बनाती है कि क्या उपकरण परिवर्तन मापने योग्य परिणाम दे रहे हैं।
कम से कम, कारखानों को निम्नलिखित जानकारी दर्ज करनी चाहिए:
वास्तविक उत्पादन को बिक्री योग्य उत्पादन से अलग करना उपयोगी होता है। एक लाइन एक शिफ्ट के दौरान 600 किलोग्राम पॉपकॉर्न का उत्पादन कर सकती है, लेकिन यदि 20 किलोग्राम निरीक्षण में विफल हो जाता है, तो बिक्री योग्य आउटपुट केवल 580 किलोग्राम है।
कारखाने निम्नलिखित सूत्र का उपयोग करके प्रभावी प्रति घंटा आउटपुट की भी गणना कर सकते हैं:
प्रभावी प्रति घंटा आउटपुट = कुल तैयार आउटपुट ÷ निर्धारित उत्पादन समय
यदि कोई कारखाना आठ घंटे की निर्धारित शिफ्ट के दौरान 580 किलोग्राम बिक्री योग्य पॉपकॉर्न का उत्पादन करता है, तो इसकी बिक्री योग्य आउटपुट दर 72.5 किलोग्राम/घंटा है। इस आंकड़े में निर्धारित अवधि के भीतर होने वाले डाउनटाइम और अन्य रुकावटों का प्रभाव शामिल है।
सार्थक तुलना के लिए, कारखानों को शिफ्ट-दर-शिफ्ट समान माप नियमों का उपयोग करना चाहिए। खोए हुए उत्पादन समय के कारणों का विश्लेषण करते समय उन्हें नियोजित ब्रेक और निर्धारित रखरखाव को अनियोजित डाउनटाइम से अलग करना चाहिए।
एक कारखाने को तब अपग्रेड पर विचार करना चाहिए जब उसका मौजूदा उपकरण बार-बार मांग को पूरा करने में विफल रहता है, जब उत्पादन अड़चनें तैयार आउटपुट को सीमित करती हैं, या जब श्रम और संचालन लागत को प्रबंधित करना मुश्किल हो जाता है।
हालाँकि, उच्च क्षमता वाली मशीन खरीदना हमेशा पहला या सबसे अच्छा समाधान नहीं होता है। निवेश करने से पहले, प्रबंधकों को उत्पादन रिकॉर्ड की समीक्षा करनी चाहिए और यह निर्धारित करना चाहिए कि मुख्य बाधा अपर्याप्त पॉपिंग क्षमता, धीमी कोटिंग, सीमित कूलिंग क्षमता, पैकेजिंग गति, या टालने योग्य डाउनटाइम है या नहीं।
उदाहरण के लिए, प्रति घंटे 100 किलोग्राम तैयार पॉपकॉर्न का लक्ष्य रखने वाला कारखाना 80 किलोग्राम/घंटा की रेटेड उत्पादन लाइन के साथ उस लक्ष्य को प्राप्त नहीं कर सकता है। आदर्श परिस्थितियों में भी, रेटेड क्षमता आवश्यक आउटपुट से कम है। वास्तविक तैयार-उत्पाद दर की पुष्टि के अधीन, उच्च-क्षमता वाला कॉन्फ़िगरेशन आवश्यक हो सकता है।
इसके विपरीत, यदि पॉपिंग उपकरण में पहले से ही पर्याप्त क्षमता है लेकिन पैकेजिंग स्टेशन बार-बार कतारें पैदा करता है, तो पूरी पॉपिंग प्रणाली को बदलने की तुलना में पैकेजिंग प्रक्रिया में सुधार करना बेहतर परिणाम दे सकता है।
एक नई औद्योगिक पॉपकॉर्न उत्पादन लाइन का मूल्यांकन करते समय, कारखानों को आपूर्तिकर्ता को अपना लक्षित उत्पादन, पॉपकॉर्न की किस्में, संचालन घंटे, पैकेजिंग आवश्यकताएं और अपेक्षित भविष्य की मांग प्रदान करनी चाहिए।
रेटेड क्षमता एक महत्वपूर्ण शुरुआती बिंदु है, लेकिन यह औद्योगिक पॉपकॉर्न मशीनों की तुलना करने के लिए उपयोग किया जाने वाला एकमात्र विनिर्देश नहीं होना चाहिए। खरीदारों को यह समझने की आवश्यकता है कि उपकरण उनकी इच्छित विनिर्माण प्रक्रिया के भीतर कैसे प्रदर्शन करेंगे।
ऑर्डर की पुष्टि करने से पहले, आपूर्तिकर्ता से निम्नलिखित प्रश्न पूछें:
ये प्रश्न खरीदारों को लगातार आधार पर उपकरणों की तुलना करने और किसी मशीन को केवल इसलिए चुनने से बचने में मदद करते हैं क्योंकि इसकी विज्ञापित क्षमता अधिक है।
XFD व्यक्तिगत मशीनों से लेकर एकीकृत औद्योगिक उत्पादन समाधानों तक, पॉपकॉर्न उपकरणों में विशेषज्ञता रखता है। कारखाने अपने उत्पादन लक्ष्यों पर चर्चा कर सकते हैं और XFD पॉपकॉर्न उपकरण वेबसाइट के माध्यम से उपलब्ध उपकरणों की समीक्षा कर सकते हैं।
रेटेड क्षमता और वास्तविक उत्पादन के बीच क्या अंतर है?
रेटेड क्षमता परिभाषित शर्तों के तहत निर्दिष्ट उत्पादन दर है, जबकि वास्तविक उत्पादन वास्तविक संचालन अवधि के दौरान उत्पादित मात्रा है। वास्तविक उत्पादन डाउनटाइम, सफाई, उत्पाद चेंजओवर, उपकरण समन्वय और गुणवत्ता नुकसान से प्रभावित होता है।
आप पॉपकॉर्न उत्पादन दक्षता की गणना कैसे करते हैं?
उसी अवधि के लिए वास्तविक उत्पादन को रेटेड उत्पादन से विभाजित करें और 100% से गुणा करें। उदाहरण के लिए, यदि कोई लाइन 80 किग्रा/घंटा की रेटेड क्षमता के मुकाबले आठ घंटे की शिफ्ट के दौरान 520 किग्रा का उत्पादन करती है, तो इसका रेटेड उत्पादन 640 किग्रा है और इसकी उत्पादन-आधारित उत्पादन दक्षता 81.25% है।
क्या एक औद्योगिक पॉपकॉर्न मशीन पूरी शिफ्ट में अपनी रेटेड क्षमता बनाए रख सकती है?
ज़रूरी नहीं। रेटेड क्षमता निर्दिष्ट संचालन स्थितियों पर निर्भर करती है। सफाई, रखरखाव, सामग्री पुनःपूर्ति, स्वाद परिवर्तन और डाउनस्ट्रीम बाधाएं पूर्ण शिफ्ट के दौरान प्राप्त वास्तविक उत्पादन को कम कर सकती हैं।
XFD की औद्योगिक पॉपकॉर्न उत्पादन लाइन की क्षमता क्या है?
XFD विभिन्न क्षमता विनिर्देशों के साथ औद्योगिक पॉपकॉर्न उत्पादन कॉन्फ़िगरेशन प्रदान करता है। उदाहरण के लिए, इसकी बड़े पैमाने पर इलेक्ट्रोमैग्नेटिक पॉपकॉर्न उत्पादन और कोटिंग लाइन लगभग 60–80 किग्रा/घंटा पर सूचीबद्ध है, जबकि इसकी पूरी तरह से स्वचालित इलेक्ट्रोमैग्नेटिक उत्पादन लाइन 120–160 किग्रा/घंटा पर सूचीबद्ध है। खरीदारों को अपनी रेसिपी और संचालन स्थितियों के लिए चयनित कॉन्फ़िगरेशन और अपेक्षित तैयार-उत्पाद उत्पादन की पुष्टि करनी चाहिए।
पॉपकॉर्न कारखाना वास्तविक उत्पादन आउटपुट कैसे बढ़ा सकता है?
उत्पादन और डाउनटाइम को रिकॉर्ड करके शुरुआत करें, फिर मुख्य बाधा की पहचान करें। सुधारों में चेंजओवर समय को कम करना, सामग्री की आपूर्ति को स्थिर करना, पॉपिंग और कोटिंग उपकरणों का समन्वय करना, कूलिंग और पैकेजिंग प्रवाह में सुधार करना, या उत्पादन को सीमित करने वाले विशिष्ट उपकरणों को अपग्रेड करना शामिल हो सकता है।
क्या उच्च रेटेड क्षमता का हमेशा बेहतर उत्पादन दक्षता होता है?
नहीं। उच्च रेटेड क्षमता उत्पादन दक्षता के उच्च प्रतिशत या कम परिचालन लागत की गारंटी नहीं देती है। सबसे अच्छा उपकरण वह कॉन्फ़िगरेशन है जो उत्पाद की गुणवत्ता, विश्वसनीय संचालन और संतुलित उत्पादन प्रवाह को बनाए रखते हुए कारखाने की वास्तविक मांग को पूरा करता है।
कारखानों को कुल उत्पादन से अलग बिक्री योग्य उत्पादन को क्यों मापना चाहिए?
कुल उत्पादन में उत्पादित सभी उत्पाद शामिल हैं, जबकि बिक्री योग्य उत्पादन उस पॉपकॉर्न को बाहर करता है जो गुणवत्ता आवश्यकताओं में विफल रहता है। दोनों को मापने से कारखानों को यह समझने में मदद मिलती है कि उत्पादन का नुकसान उपकरण के प्रदर्शन से है या उत्पाद के दोषों से।
पॉपकॉर्न उत्पादन लाइन आपूर्तिकर्ताओं की तुलना करते समय खरीदारों को क्या जांचना चाहिए?
क्षमता माप के आधार, संचालन की स्थिति, स्वचालन के दायरे, डाउनस्ट्रीम उपकरण क्षमता, रखरखाव आवश्यकताओं और आउटपुट को सत्यापित करने के लिए उपयोग की जाने वाली विधि की पुष्टि करें। जहां संभव हो, इच्छित रेसिपी का उपयोग करके उत्पादन परीक्षण का अनुरोध करें और इस बात पर सहमत हों कि तैयार आउटपुट को कैसे मापा जाएगा।
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
यदि आप किसी भी xfd उत्पाद में रुचि रखते हैं, तो कृपया हमें एक संदेश छोड़ दें, हम जल्द ही आपको जवाब देंगे।
कॉपीराइट © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..सभी अधिकार सुरक्षित.
 हिंदी
 English
 Deutsch
 русский
 español
 português
 Nederlands
 العربية


