श्रेणियाँ
नया ब्लॉग
एक स्वचालित पॉपकॉर्न निर्माण लाइन में उत्पादन बाधाएं तब उत्पन्न होती हैं जब एक प्रसंस्करण चरण दूसरे के उत्पादन के साथ तालमेल नहीं रख पाता है। उदाहरण के लिए, पॉपिंग कुशलता से चल सकती है, लेकिन कन्वेइंग, कूलिंग, कोटिंग या पैकेजिंग में समान मात्रा को संभालने के लिए पर्याप्त क्षमता नहीं हो सकती है। इसका परिणाम उत्पाद का संचय, उपकरण प्रतीक्षा समय, और पूरी लाइन से कम उत्पादन होता है।
बाधा को हल करने की कुंजी यह पहचानना है कि पॉपिंग मशीन हमेशा ज़िम्मेदार होने की धारणा बनाने के बजाय उत्पाद प्रवाह को कहाँ प्रतिबंधित किया जा रहा है। एक अच्छी तरह से संतुलित पॉपकॉर्न उत्पादन लाइन को संगत उपकरण क्षमताओं, स्थिर घटक फीडिंग, कुशल स्थानांतरण, उचित कूलिंग और कोटिंग, और पैकेजिंग उपकरणों की आवश्यकता होती है जो वास्तविक आउटपुट को संभाल सकते हैं।
XFD विभिन्न कारखाने की आवश्यकताओं के लिए औद्योगिक पॉपकॉर्न उपकरण और एकीकृत उत्पादन-लाइन कॉन्फ़िगरेशन प्रदान करता है। प्रत्येक चरण के आउटपुट और ऑपरेटिंग परिस्थितियों की जांच करके, निर्माता वास्तविक उत्पादन बाधा की पहचान कर सकते हैं और तय कर सकते हैं कि प्रक्रिया समायोजन या उपकरण उन्नयन की आवश्यकता है या नहीं।
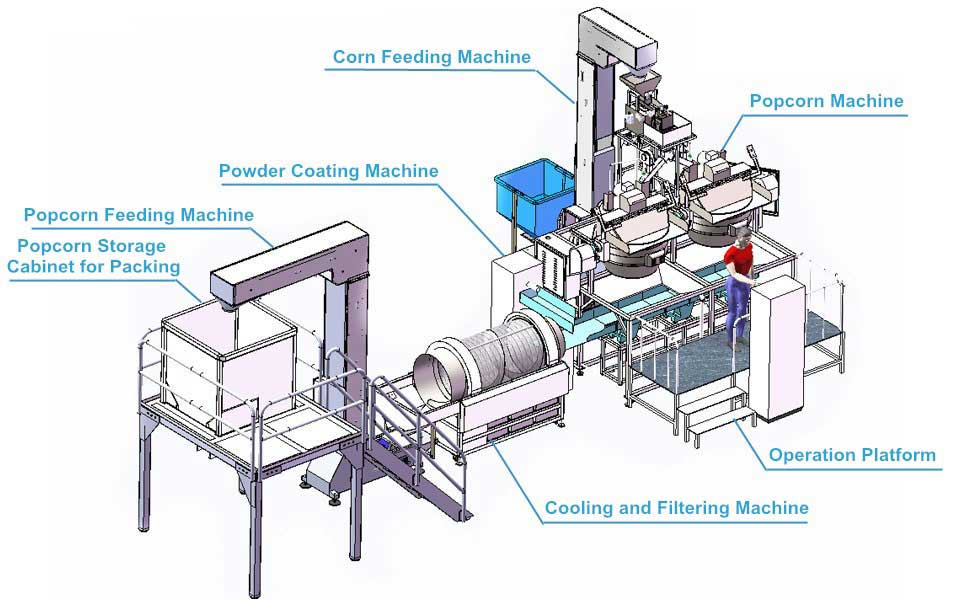
सबसे आम बाधा स्थान पॉपिंग, घटक फीडिंग, कन्वेइंग, कूलिंग और फ़िल्टरिंग, कोटिंग और पैकेजिंग हैं। सटीक बाधा पॉपकॉर्न रेसिपी, उपकरण कॉन्फ़िगरेशन, उत्पादन शेड्यूल और लक्ष्य आउटपुट पर निर्भर करती है।
| उत्पादन चरण | संभावित बाधा | क्या जांचना है |
|---|---|---|
| पॉपिंग | पॉपिंग चरण पर्याप्त तैयार पॉपकॉर्न की आपूर्ति नहीं कर सकता है | बैच चक्र का समय, केतली की संख्या, लोड करना और अनलोड करना समय |
| घटक फीडिंग | कर्नेल, तेल, चीनी, या मसाला लगातार आपूर्ति नहीं किया जाता है | फीडिंग अंतराल, पुनःपूर्ति में देरी, घटक उपलब्धता |
| कन्वेइंग | उत्पाद प्रसंस्करण चरणों के बीच जमा होता है | स्थानांतरण गति, कन्वेयर क्षमता, डिस्चार्ज पॉइंट और लेआउट |
| कूलिंग और फ़िल्टरिंग | उत्पाद अगले ऑपरेशन से पहले कूलिंग या पृथक्करण की प्रतीक्षा करता है | थ्रूपुट, एयरफ़्लो, पृथक्करण प्रदर्शन, सफाई अंतराल |
| कोटिंग और सीज़निंग | कोटिंग प्रक्रिया आने वाले उत्पाद प्रवाह को नहीं संभाल सकती है | रेसिपी, मिक्सिंग समय, कोटिंग विधि, बदलाव और सफाई का समय |
| पैकेजिंग | तैयार पॉपकॉर्न भरने या सील करने से पहले जमा हो जाता है | भ भरने की दर, बैग प्रारूप, सीलिंग गति, फिल्म पुनःपूर्ति और अस्वीकृत पैक |
ये सामान्य नैदानिक संभावनाएं हैं, इस बात का प्रमाण नहीं कि कोई विशेष मशीन कम प्रदर्शन कर रही है। निर्माताओं को यह तय करने से पहले कि किस उपकरण को समायोजन या प्रतिस्थापन की आवश्यकता है, प्रत्येक चरण पर वास्तविक थ्रूपुट और डाउनटाइम की तुलना करनी चाहिए।
पॉपिंग चरण मुख्य बाधा हो सकता है जब डाउनस्ट्रीम उपकरण स्थिर दर पर प्राप्त करने के बजाय पॉपकॉर्न की प्रतीक्षा कर रहे हों। यह तब हो सकता है जब पॉपिंग केतली की संख्या अपर्याप्त हो, बैच चक्र उम्मीद से अधिक समय लेते हैं, या लोड करना, अनलोड करना और घटक पुनःपूर्ति बैचों के बीच अत्यधिक अंतराल पैदा करते हैं।
समस्या का निदान करने के लिए, प्रति घंटे पूर्ण किए गए बैचों की संख्या, औसत चक्र समय, प्रति बैच उत्पादित स्वीकार्य पॉपकॉर्न का वजन, और चक्रों के बीच प्रतीक्षा में बिताया गया समय रिकॉर्ड करें। रेटेड क्षमता एक संदर्भ के रूप में उपयोगी है, लेकिन वास्तविक आउटपुट इस बात का अधिक विश्वसनीय संकेतक है कि सामान्य ऑपरेशन के दौरान कारखाना क्या बनाए रख सकता है।
XFD की औद्योगिक पॉपकॉर्न मशीनें विभिन्न उत्पादन आवश्यकताओं को कवर करती हैं। पॉपिंग-स्टेज अपग्रेड का मूल्यांकन करते समय, निर्माताओं को केवल रेटेड क्षमता पर भरोसा करने के बजाय चयनित मशीन के आउटपुट, बैच चक्र, स्टाफिंग आवश्यकताओं और डाउनस्ट्रीम उपकरणों के साथ अनुकूलता की तुलना करनी चाहिए।
यदि पॉपिंग की पुष्टि बाधा के रूप में की जाती है, तो संभावित कार्रवाइयों में बैच के समय की समीक्षा करना, टालने योग्य प्रतीक्षा को कम करना, घटक आपूर्ति में सुधार करना, या अतिरिक्त पॉपिंग क्षमता का मूल्यांकन करना शामिल है। यदि कूलिंग, कोटिंग या पैकेजिंग पहले से ही अपनी सीमा पर काम कर रही है, तो अकेले पॉपिंग क्षमता बढ़ाने से कुल लाइन आउटपुट में सुधार नहीं होगा।
कन्वेइंग उपकरण व्यक्तिगत मशीनों को एक कार्यशील उत्पादन प्रक्रिया में जोड़ते हैं। भले ही प्रत्येक मशीन की नाममात्र क्षमता पर्याप्त हो, एक खराब मिलान वाला कन्वेयर या लिफ्ट चरणों के बीच पॉपकॉर्न के प्रवाह को बाधित कर सकता है।
एक आम चेतावनी संकेत डिस्चार्ज पॉइंट पर जमा होने वाला उत्पाद है जबकि अगली मशीन सामग्री की प्रतीक्षा करती है। इसके विपरीत भी हो सकता है: डाउनस्ट्रीम उपकरण कम उपयोग में रहता है क्योंकि अपस्ट्रीम मशीन लगातार पॉपकॉर्न नहीं देती है।
जांचें कि कन्वेयर की क्षमता, ऊंचाई, स्थानांतरण दिशा और डिस्चार्ज व्यवस्था उत्पादन लाइन से मेल खाती है या नहीं। उत्पाद हैंडलिंग को अनावश्यक गिरावट, अत्यधिक आवाजाही और संचय को भी कम करना चाहिए जिससे टूटना बढ़ सकता है या सफाई करना अधिक कठिन हो सकता है।
जब कोई कारखाना पॉपिंग मशीनों को जोड़कर उत्पादन का विस्तार करता है, तो उसे साझा कन्वेइंग प्रणाली की क्षमता का पुनर्मूल्यांकन करना चाहिए। अधिक पॉपिंग क्षमता स्थानांतरण चरण में प्रवेश करने वाली मात्रा को बढ़ा सकती है, इसलिए कन्वेयर और डाउनस्ट्रीम उपकरणों को उसी उन्नयन के हिस्से के रूप में समीक्षा करने की आवश्यकता हो सकती है।
उत्पादन लाइन का मूल्यांकन एक जुड़े हुए सिस्टम के रूप में किया जाना चाहिए, न कि केवल व्यक्तिगत क्षमता के आंकड़ों वाली मशीनों के संग्रह के रूप में।
पॉपकॉर्न बनाने के बाद, कोटिंग या पैकेजिंग से पहले उसे ठंडा करने और अलग करने की आवश्यकता हो सकती है। यदि यह चरण आने वाले उत्पाद प्रवाह को स्वीकार नहीं कर सकता है, तो पॉपकॉर्न ऊपर की तरफ जमा हो सकता है और पॉपिंग प्रक्रिया को धीमा करने के लिए मजबूर कर सकता है।
कूलिंग का प्रदर्शन उत्पाद, प्रक्रिया की स्थिति, उपकरण कॉन्फ़िगरेशन और आवश्यक आउटपुट पर निर्भर करता है। फ़िल्टरिंग और सेपरेशन की आवश्यकताएँ भी मायने रखती हैं क्योंकि उत्पाद के आगे बढ़ने से पहले बिना फूले दाने, छोटे टुकड़े और अन्य अवांछित सामग्री को हटाने की आवश्यकता हो सकती है।
निर्माताओं को समान समयावधि में कूलिंग चरण में प्रवेश करने और बाहर निकलने वाले पॉपकॉर्न की मात्रा की जाँच करनी चाहिए। उन्हें यह भी देखना चाहिए कि क्या उत्पाद कूलिंग का इंतज़ार करता है, क्या सेपरेशन के परिणाम एक जैसे रहते हैं, और क्या सफाई या रखरखाव सामान्य संचालन में बाधा डालता है।
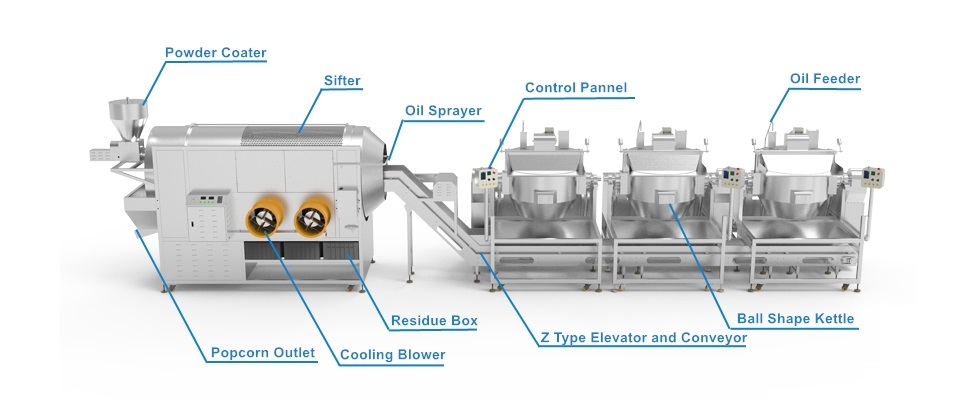
यह छवि दर्शाती है कि कूलिंग, कन्वेइंग, सिफ्टिंग और पॉपिंग उपकरण एक साथ कैसे काम करते हैं। यदि कूलिंग या फ़िल्टरिंग चरण ऊपर के आउटपुट को नहीं संभाल सकता है, तो पॉपकॉर्न बनाने वाले उपकरण के सामान्य रूप से काम करने के बावजूद पूरी लाइन को धीमा करना पड़ सकता है।
कूलिंग और उत्पाद ट्रांसफर शामिल करने वाली उत्पादन लाइन का मूल्यांकन करने वाली फैक्ट्रियों के लिए, XFD का सेमी-ऑटोमैटिक पॉपकॉर्न प्रोडक्शन और कूलिंग लाइन समीक्षा करने के लिए एक कॉन्फ़िगरेशन है। उत्पाद पृष्ठ एक मॉड्यूलर सेटअप का वर्णन करता है जिसे उत्पादन आवश्यकताओं के अनुसार अतिरिक्त पॉपिंग मशीनों के साथ विस्तारित किया जा सकता है।
जब रेसिपी के लिए पॉपिंग उपकरणों की अनुमति की तुलना में अधिक प्रोसेसिंग समय की आवश्यकता होती है, या जब कोटिंग का तरीका उत्पाद से मेल नहीं खाता है, तो कोटिंग सीमित करने वाला चरण बन सकता है। उदाहरण के लिए, कैरेमल पॉपकॉर्न को सूखे सीज़निंग पाउडर से लेपित पॉपकॉर्न की तुलना में अलग हीटिंग और मिक्सिंग प्रक्रिया की आवश्यकता हो सकती है।
अन्य संभावित कारणों में असंगत सामग्री फीडिंग, असमान कोटिंग वितरण, अत्यधिक उत्पाद संचय, और स्वादों के बीच सफाई या बदलाव का समय शामिल है। कई किस्मों को बनाने वाली फैक्ट्री को न केवल प्रत्येक बैच को संसाधित करने में लगने वाले समय को बल्कि रेसिपी बदलने और उपकरणों को साफ करने के लिए आवश्यक समय को भी मापना चाहिए।
सही समाधान कोटिंग प्रक्रिया पर निर्भर करता है। एक ड्राई सीज़निंग सिस्टम चिपचिपी कैरेमल कोटिंग को पकाने के लिए अपने आप उपयुक्त नहीं होता है, और एक रेसिपी के लिए डिज़ाइन की गई मशीन दूसरी रेसिपी के साथ वही थ्रूपुट नहीं दे सकती है। सामग्री, मिलाने की क्रिया, हीटिंग की आवश्यकताएं, सफाई का तरीका और लक्ष्य आउटपुट सभी पर विचार किया जाना चाहिए।
XFD की पॉपकॉर्न प्रोडक्शन और कोटिंग लाइन एक ही कॉन्फ़िगरेशन में पॉपिंग, कन्वेइंग, कूलिंग और फ़िल्टरिंग, और पाउडर-कोटिंग उपकरणों को जोड़ती है। निर्माता यह आकलन करते समय कि कोटिंग या उत्पाद ट्रांसफर आउटपुट को कहाँ प्रतिबंधित कर सकता है, सूचीबद्ध घटकों को शुरुआती बिंदु के रूप में उपयोग कर सकते हैं।
पैकेजिंग उत्पादन में देरी का एक लगातार स्रोत है क्योंकि तैयार उत्पाद को तब तक भेजा नहीं जा सकता जब तक कि उसे आवश्यक प्रारूप के अनुसार भरा, सील और तैयार नहीं कर लिया जाता। यदि पैकेजिंग मशीन ऊपर की लाइन द्वारा उत्पादित की तुलना में प्रति घंटे कम किलोग्राम संसाधित करती है, तो पैकिंग से पहले पॉपकॉर्न जमा हो सकता है।
पैकेजिंग गति का मूल्यांकन बैग के आकार और भरने के वजन के संदर्भ में किया जाना चाहिए। किसी मशीन के पैक-प्रति-मिनट के आंकड़े की तुलना सीधे दूसरी मशीन के किलोग्राम-प्रति-घंटे के आंकड़े से तब तक नहीं की जा सकती जब तक कि पैकेज का वजन और संचालन की धारणाएं ज्ञात न हों।
निर्माताओं को प्रति मिनट उत्पादित स्वीकार्य पैक की वास्तविक संख्या, भरने की सटीकता, सीलिंग की गुणवत्ता, फिल्म भरने के समय और अस्वीकृत पैकेजों की संख्या की जाँच करनी चाहिए। उत्पाद संचय यह भी बता सकता है कि क्या पैकेजिंग सिस्टम बीच-बीच में रुक रहा है जबकि लाइन का बाकी हिस्सा काम करना जारी रखता है।
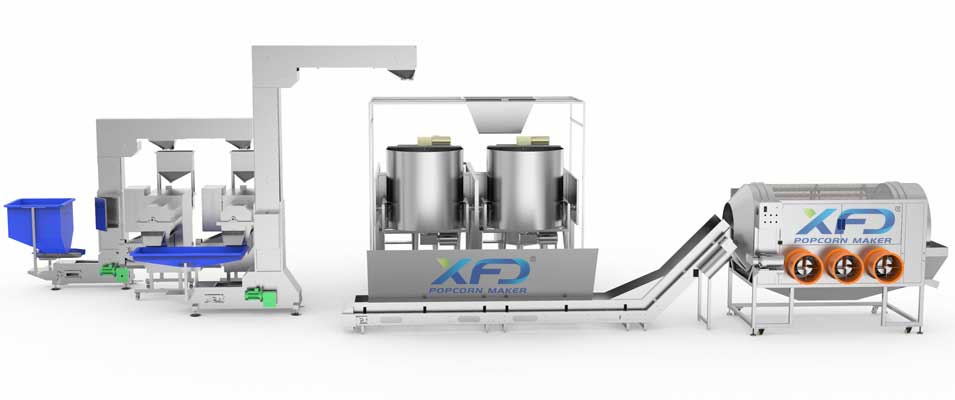
उत्पादन और पैकिंग को समन्वित करने की आवश्यकता वाली फैक्ट्रियों के लिए, XFD का पूर्णतः स्वचालित पॉपकॉर्न उत्पादन और पैकिंग लाइन कारखाने के अनुप्रयोगों के लिए डिज़ाइन की गई है। इसका उत्पाद पृष्ठ निर्दिष्ट कॉन्फ़िगरेशन के लिए लगभग 100–160 kg/h की उत्पादन सीमा सूचीबद्ध करता है। वास्तविक थ्रूपुट उत्पाद, परिचालन स्थितियों और चयनित सेटअप पर निर्भर करेगा।
अपस्ट्रीम क्षमता बढ़ाने से पहले, यह पुष्टि करें कि पैकेजिंग प्रणाली अपेक्षित तैयार उत्पादन को संभाल सकती है। अन्यथा, कारखाना पैकेज्ड उत्पाद में तदनुरूपी वृद्धि प्राप्त किए बिना अतिरिक्त पॉपिंग क्षमता में निवेश कर सकता है।
सबसे प्रभावी तरीका समान परिचालन अवधि में प्रत्येक चरण के प्रदर्शन को मापना है। केवल एक मशीन की निर्धारित क्षमता को देखना भ्रामक हो सकता है क्योंकि वास्तविक लाइन आउटपुट प्रतीक्षा समय, बदलाव (चेंजओवर), सफाई, सामग्री आपूर्ति और अस्वीकृत उत्पाद से प्रभावित होता है।
उत्पादन रिकॉर्ड के साथ शुरुआत करें जिसमें निम्नलिखित संकेतक शामिल हों:
एक सरल उदाहरण इस सिद्धांत को दर्शाता है। यदि समान उत्पाद और परिचालन मान्यताओं के तहत पॉपिंग चरण 100 kg/h का उत्पादन करता है, कूलिंग चरण 90 kg/h को संसाधित कर सकता है, और पैकेजिंग 75 kg/h को संभालती है, तो अतिरिक्त डाउनटाइम और नुकसान पर विचार किए जाने से पहले पैकेजिंग अंतिम आउटपुट को लगभग 75 kg/h तक सीमित कर सकती है।
ये आंकड़े उदाहरणात्मक हैं, XFD उत्पाद विनिर्देश नहीं हैं। एक वास्तविक कारखाने में, माप तुलनीय अवधियों में लिए जाने चाहिए, और उत्पाद का वजन, रेसिपी और आउटपुट परिभाषाएं सभी चरणों में सुसंगत होनी चाहिए।
सबसे धीमा चरण ही हमेशा एकमात्र समस्या नहीं होता है। बदलावों, असमान फीडिंग या उपकरण के रुकने के कारण लाइन में रुक-रुक कर बाधाएं आ सकती हैं। पूरी उत्पादन शिफ्ट में संपूर्ण प्रक्रिया की समीक्षा करने से एक अस्थायी रुकावट से लगातार बनी रहने वाली क्षमता बाधा को अलग करने में मदद मिलती है।
बाधाओं को कम करने के लिए हमेशा पूरी लाइन को बदलने की आवश्यकता नहीं होती है। उचित प्रतिक्रिया इस बात पर निर्भर करती है कि बाधा अपर्याप्त क्षमता, अस्थिर संचालन, खराब उपकरण समन्वय, या टालने योग्य डाउनटाइम से उत्पन्न होती है या नहीं।
ऑटोमेशन दोहराए जाने वाले संचालन को समन्वित करने और कुछ मैन्युअल हैंडलिंग को कम करने में मदद कर सकता है, लेकिन यह हर उत्पादन बाधा को दूर नहीं करता है। एक पूरी तरह से स्वचालित लाइन को अभी भी सही उपकरण संतुलन, उपयुक्त सामग्री, नियमित सफाई, रखरखाव और गुणवत्ता जांच की आवश्यकता होती है।
एक नए इंस्टॉलेशन की योजना बनाते समय, निर्माताओं को आपूर्तिकर्ता को kg/h में लक्ष्य आउटपुट, उत्पाद किस्मों, कोटिंग रेसिपी, पैकेजिंग प्रारूप, उपलब्ध फर्श स्थान, बिजली की आपूर्ति और अपेक्षित संचालन अनुसूची प्रदान करनी चाहिए। यह जानकारी एक ही क्षमता के आंकड़े के आधार पर उपकरण चुनने के बजाय पूरी उत्पादन प्रक्रिया का आकलन करना आसान बनाती है।
लक्ष्य केवल सबसे तेज़ पॉपिंग मशीन खरीदना नहीं है। लक्ष्य एक ऐसी उत्पादन प्रक्रिया का निर्माण करना है जिसमें पॉपिंग, ट्रांसफ़र, कूलिंग, कोटिंग और पैकिंग एक व्यावहारिक और टिकाऊ दर पर मिलकर काम कर सकें।
किसी प्रस्तावित लाइन की समीक्षा करते समय, निर्माताओं को अपने इच्छित पॉपकॉर्न प्रकार और कोटिंग प्रक्रिया का उपयोग करके संपूर्ण कॉन्फ़िगरेशन के अपेक्षित आउटपुट की पुष्टि करनी चाहिए। उन्हें यह भी जांचना चाहिए कि कौन से उपकरण शामिल हैं, चरणों के बीच उत्पाद कैसे स्थानांतरित होता है, कौन सा पैकेजिंग प्रारूप समर्थित है, और घोषित क्षमता पर कौन सी परिचालन अवधारणाएं लागू होती हैं।
किसी मौजूदा कारखाने के लिए, वास्तविक उत्पादन रिकॉर्ड साझा करें और बताएं कि उत्पाद कहां जमा होता है या मशीनें कहां निष्क्रिय रहती हैं। किसी नए कारखाने के लिए, नियोजित आउटपुट, उत्पाद श्रृंखला, उपलब्ध उपयोगिताएं और भविष्य की विस्तार आवश्यकताओं को प्रदान करें। इससे वास्तविक उत्पादन लक्ष्य के विरुद्ध उपकरण कॉन्फ़िगरेशन का मूल्यांकन करने की अनुमति मिलती है।
एक स्वचालित पॉपकॉर्न निर्माण लाइन में आमतौर पर उत्पादन बाधाएं कहां आती हैं?
वे आमतौर पर पॉपिंग, सामग्री फ़ीडिंग, कन्वेइंग, कूलिंग और फ़िल्टरिंग, कोटिंग या पैकेजिंग में होती हैं। वास्तविक बाधा वह चरण है जो कारखाने की परिचालन स्थितियों के तहत स्वीकार्य तैयार उत्पाद के प्रवाह को सीमित करता है।
कोई कारखाना पॉपकॉर्न उत्पादन लाइन में बाधा की पहचान कैसे कर सकता है?
समान अवधि में प्रत्येक चरण में वास्तविक थ्रूपुट को मापें, डाउनटाइम और प्रतीक्षा समय दर्ज करें, और निरीक्षण करें कि पॉपकॉर्न कहां एकत्र होता है। यह तय करने से पहले कि किस चरण में सुधार की आवश्यकता है, सुसंगत उत्पाद और आउटपुट परिभाषाओं का उपयोग करके डेटा की तुलना करें।
क्या उच्च क्षमता वाली पॉपकॉर्न मशीन उत्पादन की सभी बाधाओं को हल कर सकती है?
नहीं। यदि कन्वेइंग, कूलिंग, कोटिंग या पैकेजिंग अतिरिक्त उत्पाद को संभालने में असमर्थ हैं, तो पॉपिंग क्षमता बढ़ाने से कुल आउटपुट में सुधार नहीं हो सकता है। एक चरण की क्षमता बढ़ाने से पहले पूरी लाइन का मूल्यांकन किया जाना चाहिए।
पैकेजिंग मशीन से पहले पॉपकॉर्न क्यों जमा हो जाता है?
जमाव तब हो सकता है जब पैकेजिंग चरण अपस्ट्रीम लाइन की आपूर्ति की तुलना में उत्पाद को अधिक धीमी गति से संसाधित करता है। फ़िलिंग गति, बैग प्रारूप, सीलिंग प्रदर्शन, फ़िल्म पुनःपूर्ति, अस्वीकृत बैग और मशीन डाउनटाइम की जांच की जानी चाहिए।
कूलिंग उपकरण औद्योगिक पॉपकॉर्न उत्पादन क्षमता को कैसे प्रभावित करते हैं?
यदि कूलिंग और फ़िल्टरिंग आने वाले उत्पाद प्रवाह को स्वीकार नहीं कर सकते हैं, तो पॉपकॉर्न को चरणों के बीच प्रतीक्षा करनी पड़ सकती है और अपस्ट्रीम उपकरण को धीमा करने के लिए मजबूर होना पड़ सकता है। कूलिंग सिस्टम का मूल्यांकन उत्पाद, प्रक्रिया आवश्यकताओं और वास्तविक लाइन थ्रूपुट के आधार पर किया जाना चाहिए।
एक स्वचालित पॉपकॉर्न उत्पादन लाइन चुनते समय निर्माता को क्या जानकारी प्रदान करनी चाहिए?
लक्षित आउटपुट kg/h में, पॉपकॉर्न की किस्में, कोटिंग रेसिपी, पैकेजिंग प्रारूप, फ़ैक्टरी लेआउट, उपलब्ध बिजली आपूर्ति, परिचालन अनुसूची और कोई भी मौजूदा उत्पादन डेटा प्रदान करें। ये विवरण आपूर्तिकर्ता को संपूर्ण प्रक्रिया के लिए कॉन्फ़िगरेशन का मूल्यांकन करने में मदद करते हैं।
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
यदि आप किसी भी xfd उत्पाद में रुचि रखते हैं, तो कृपया हमें एक संदेश छोड़ दें, हम जल्द ही आपको जवाब देंगे।
कॉपीराइट © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..सभी अधिकार सुरक्षित.
 हिंदी
 English
 Deutsch
 русский
 español
 português
 Nederlands
 العربية


